
低压渗碳 (LPC)
低压渗碳 (LPC)
低压渗碳(LPC)亦被称为真空渗碳。与其他表面硬化工艺类似,真空渗碳旨在获得一种具有坚实、强韧芯部以及坚硬、耐磨表面的零件。 LPC 已确立为最受欢迎的表面硬化工艺之一。 该工艺主要用于提高承受动态载荷的零部件的疲劳极限。典型的应用领域包括齿轮零件、机械部件、轴承元件以及发动机喷射系统。表面硬化工艺本质上包含三个步骤:首先对零件进行奥氏体化处理,随后进行渗碳;一旦达到所需的碳浓度分布,便进行淬火处理,最后辅以回火工序。
LPC 工艺在 870 °C 至 1050 °C 的温度范围以及 5 mbar 至 15 mbar 的压力范围内进行。在大多数情况下,真空渗碳温度介于 920 °C 和 980 °C 之间。在整个工艺过程中,经处理的工件均不会接触到任何微量的氧气。
无氧烃类化合物(如乙炔 C2H2)被用作碳源。这些烃类化合物被注入炉腔内,从而在腔内建立起数毫巴的压力。推荐使用乙炔,因为它即使对于形状复杂的工件——包括通孔乃至盲孔——也能实现均匀的渗碳效果。
一旦达到目标碳浓度分布,工件即进行淬火。在大多数情况下,低压渗碳(LPC)之后采用高压气体淬火(HPGQ),使用高达20 bar压力的氮气或氦气作为淬火介质。
低压渗碳 (LPC)
将低压渗碳(LPC)与高压气体淬火(HPGQ)相结合,相比传统的燃气渗碳与油淬工艺,该工艺具有以下优势:
- excellent carburizing homogeneity even for components with complex shape
- 避免晶间氧化(IGO)和表面氧化
- 热处理后零件表面洁净,无需清洗。
- 环保工艺(资源消耗低;无废油、盐浴残渣或洗涤剂残渣排放)
- 具有降低热处理变形(即热处理过程中零件几何形状及尺寸发生的不良变化)的潜力。
所有标准化的渗碳钢,如 4120、4320、5120、5130、52100、8625、9310、18CrNi8、20MnCr5、27MnCr5、18CrNiMo7-6,以及 8620(用于小型零件)和 16MnCr5(用于小型零件),均可采用 LPC(低压渗碳)和 HPGQ(高压气体淬火)工艺进行处理。当然,处理后的心部硬度将取决于被处理零件的几何形状以及所选钢种的淬透性。
如有必要,在LPC工艺过程中,可通过机械手段对零部件进行局部遮蔽,以防止渗碳——例如,当螺纹部位需要保持软态时。通过此举,可避免后续昂贵的硬态加工工序。
相关行业
汽车
在汽车工业中,热处理对于提升齿轮、轴、轴承和紧固件等关键零部件的强度、耐磨性及疲劳寿命至关重要。
航天
在航空航天应用中,热处理在提升力学性能的同时,还能满足对强度、重量和可靠性的严格要求。
一般工业
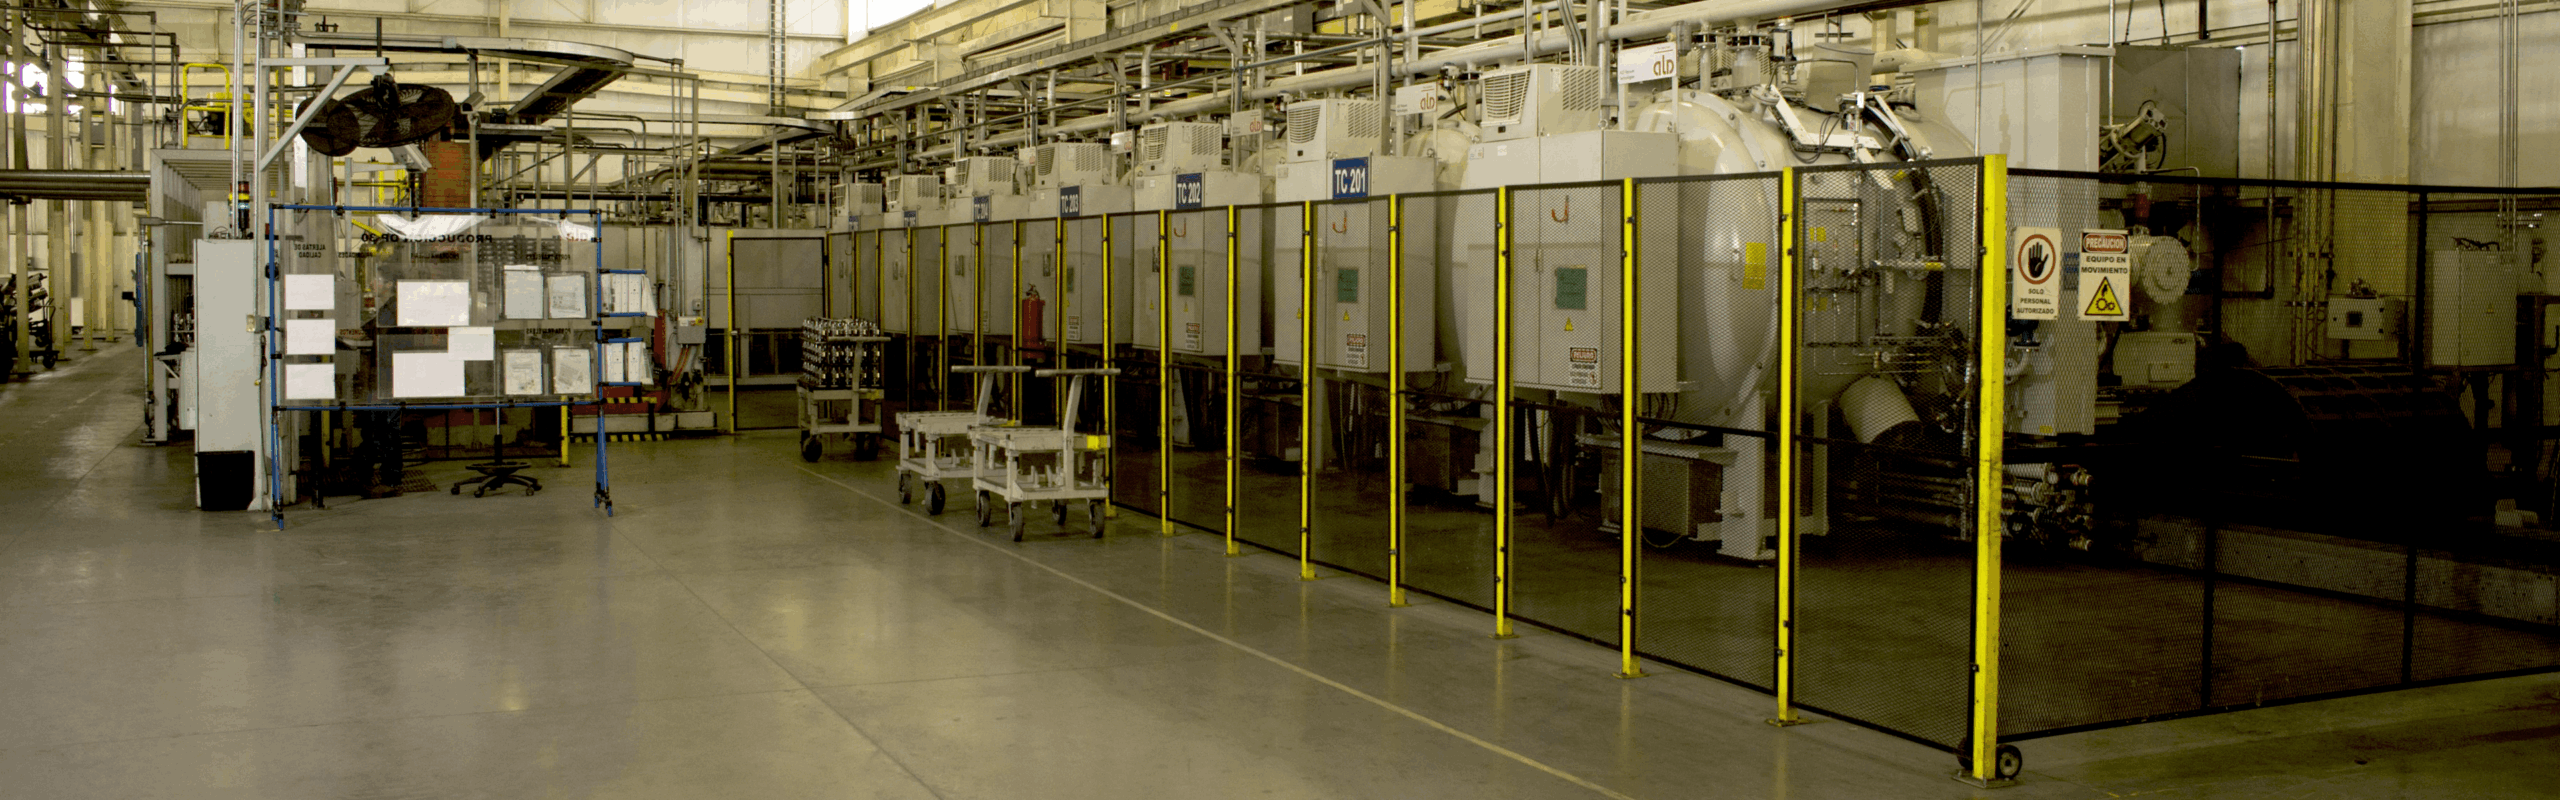
热处理能提升通用工业零部件的耐用性、耐磨性及材料一致性。
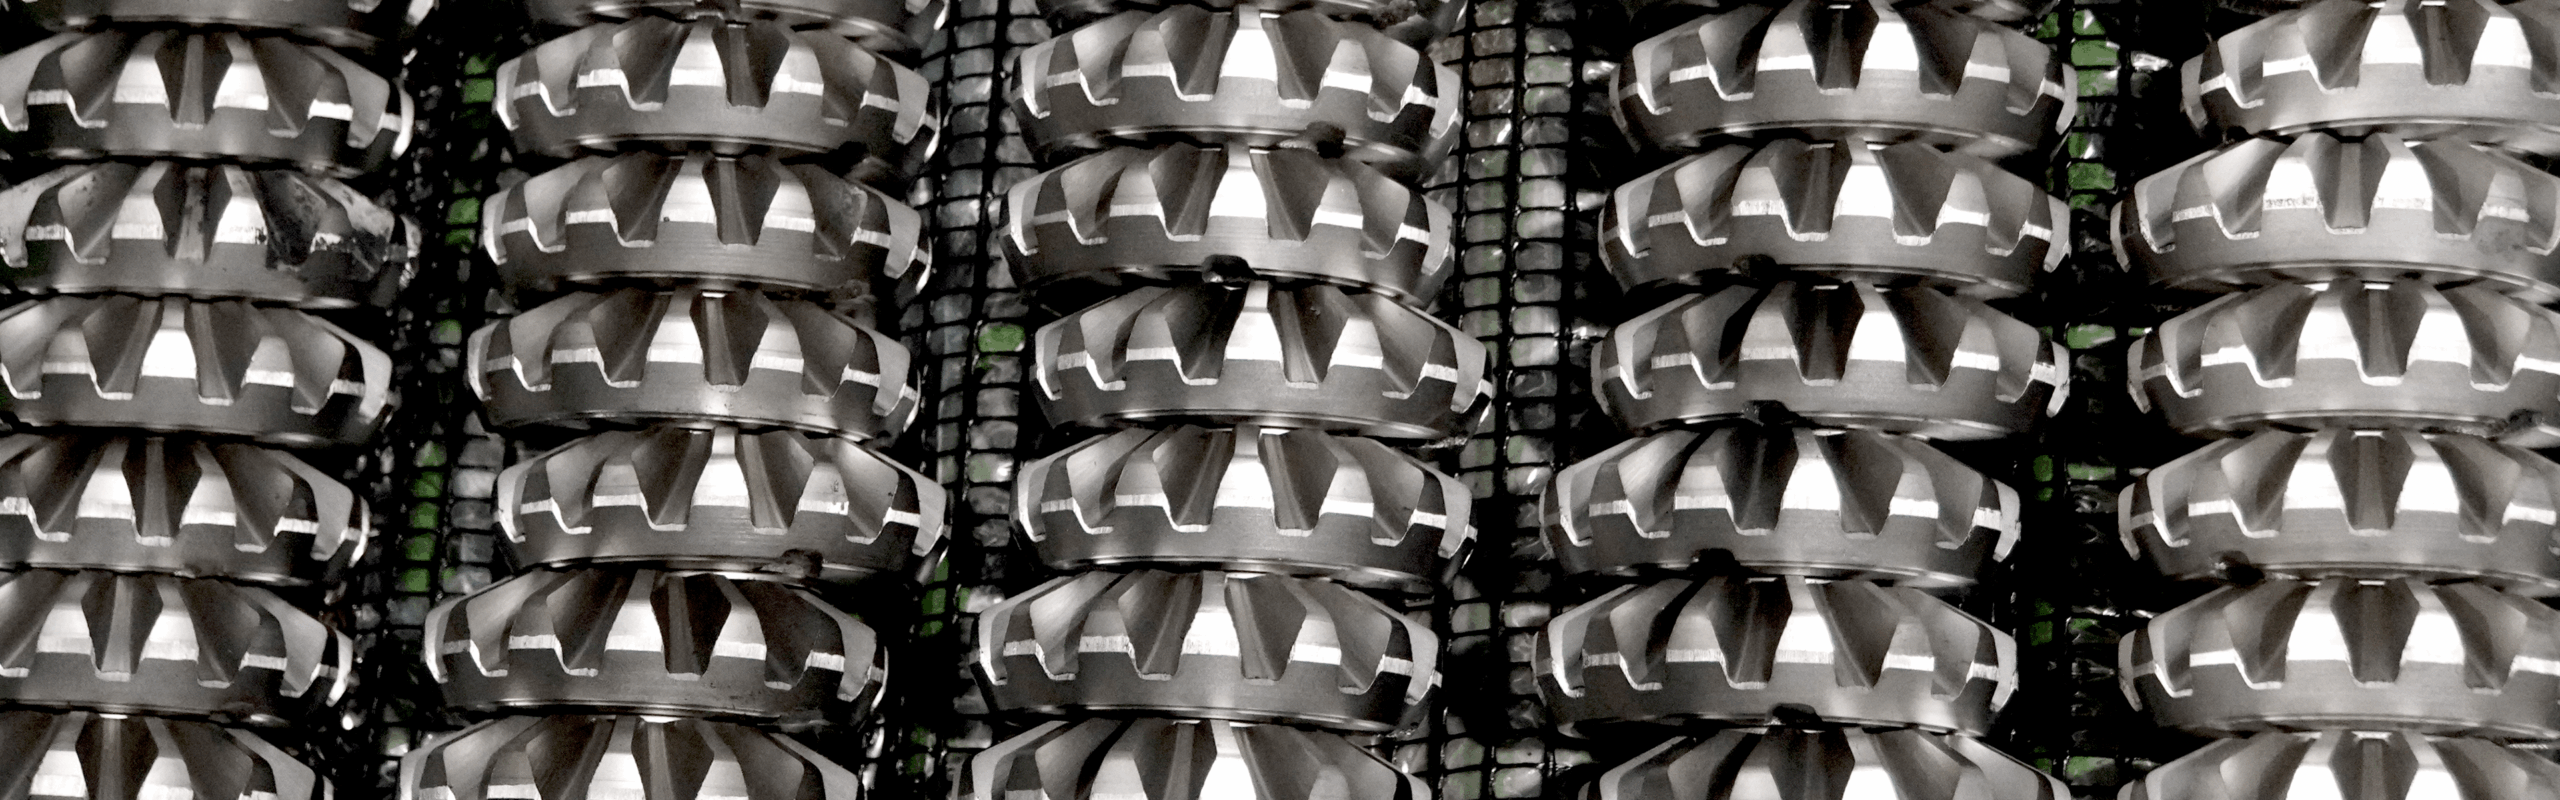
工装与模具
对于工模具行业而言,热处理对于实现精确的硬度、韧性及尺寸稳定性至关重要。
医疗的
在医疗行业中,热处理能够提升用于手术器械及医疗设备的精密部件的强度、耐腐蚀性和疲劳性能。
能源与矿业
在能源和采矿领域,热处理对于提高韧性、耐磨性以及抗疲劳和抗冲击性能至关重要。
处理位置
如有疑问,请直接联系我们,或选择离您最近的办理地点。
为何选择热处理服务
了解 HTS 如何助力您的业务
值得信赖的专业能力
凭借多年久经考验的丰富经验,我们提供值得您信赖的解决方案。我们的专业专长确保了始终如一的品质与可量化的成果。
高性能
我们提供旨在实现最高效率的高性能解决方案。在创新的驱动下,我们助您更快、更出色地达成目标。
全球性公司
我们立足全球,兼具本地洞察与全球视野。无论您身处何地,我们的网络随时准备助您迈向成功。
可持续性
秉承可持续发展理念,我们以负责任的方式创造价值。我们的解决方案兼顾卓越的性能与长期的环境影响。