
Carburizado a Baja Presión (LPC)
Carburizado a Baja Presión (LPC)
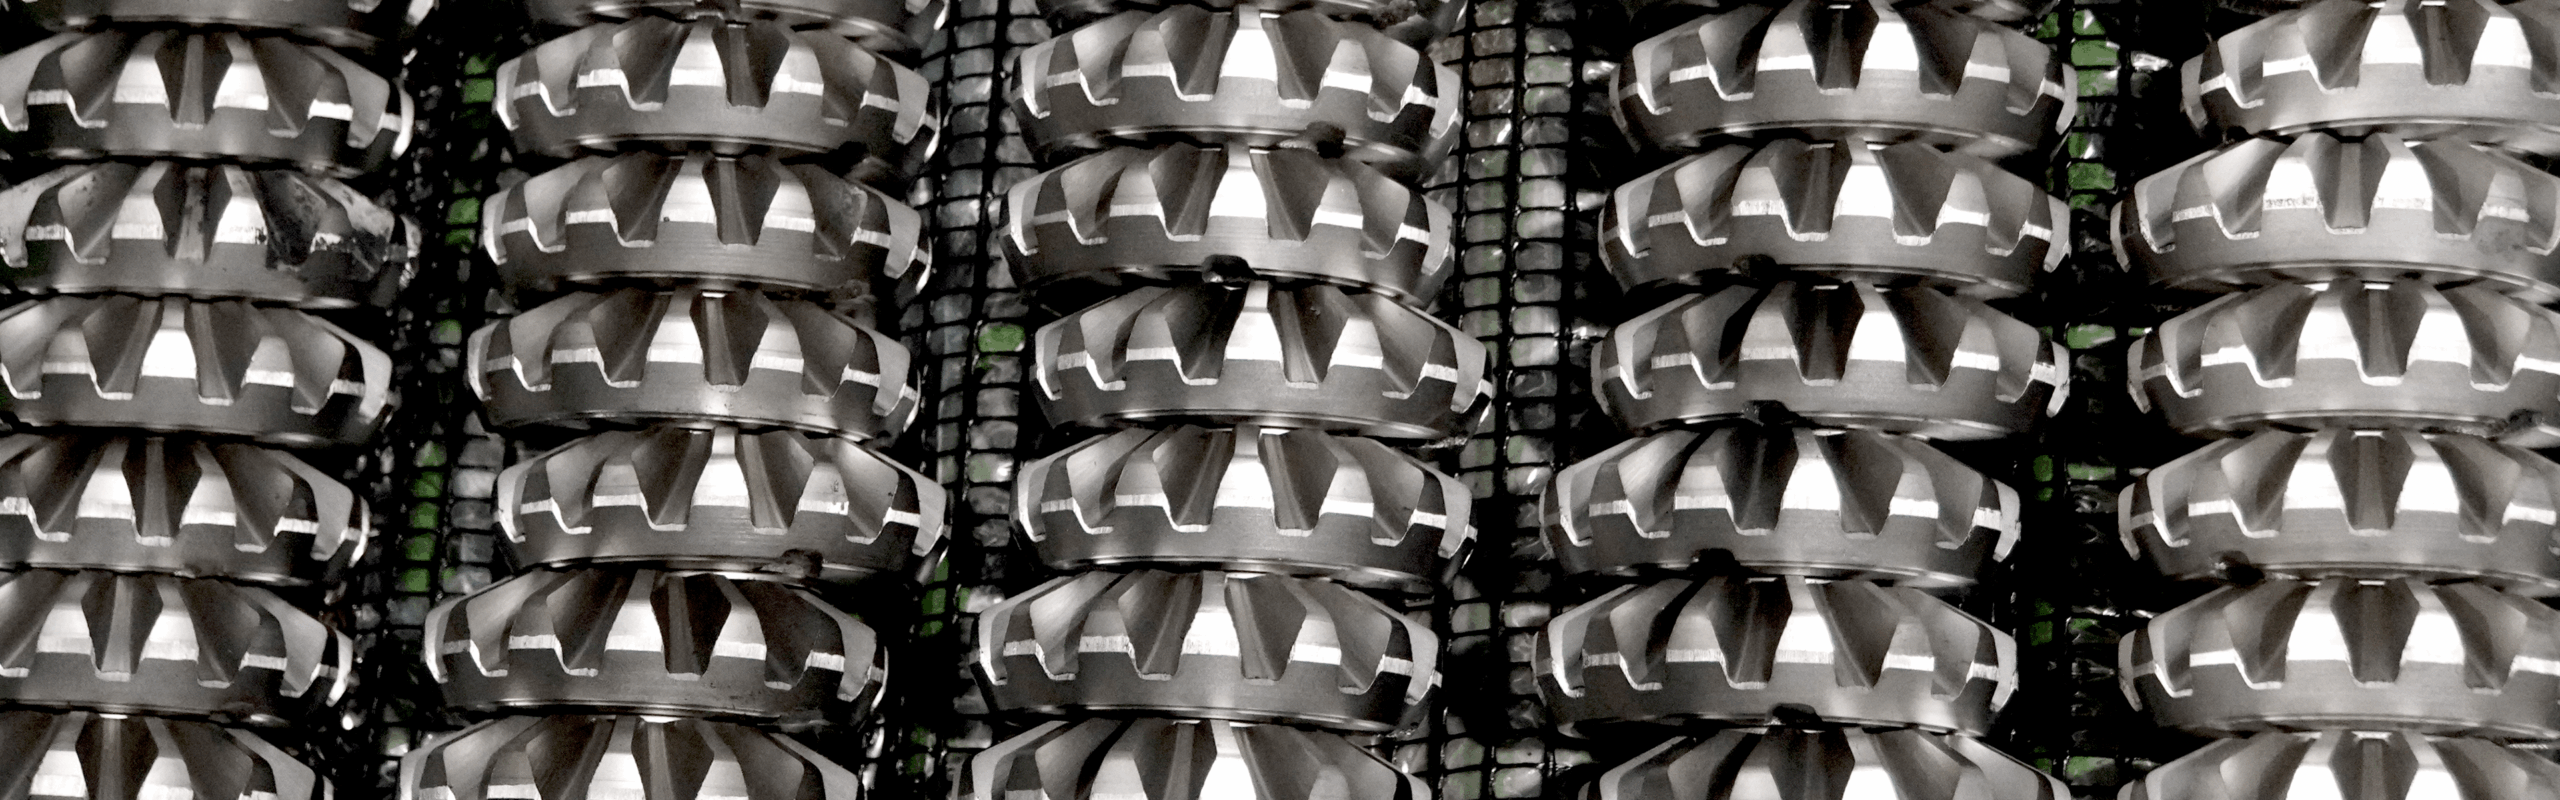
La carburación a baja presión (LPC) también se conoce como carburación al vacío. Al igual que en otros procesos de endurecimiento superficial, el objetivo de la carburación al vacío es obtener una pieza con un núcleo sólido y tenaz, y una superficie dura y resistente al desgaste. El LPC se ha establecido como uno de los procesos de endurecimiento superficial más populares. Se aplica para aumentar el límite de fatiga de componentes sometidos a cargas dinámicas. Entre sus aplicaciones típicas se incluyen engranajes, componentes de maquinaria, elementos de rodamientos, así como sistemas de inyección para motores. El endurecimiento superficial (o cementación) consta, esencialmente, de tres etapas. En primer lugar, las piezas se austenitizan; a continuación, se carburan y, una vez alcanzado el perfil de carbono requerido, se templan, proceso al que sigue una etapa de revenido.
El proceso LPC se lleva a cabo en un rango de temperatura de entre 870 °C y 1050 °C, con un rango de presión de entre 5 mbar y 15 mbar. En la mayoría de los casos, la temperatura de carburación al vacío se sitúa entre 920 °C y 980 °C. Durante la totalidad del proceso, los componentes tratados no se exponen a ningún rastro de oxígeno.
Se utilizan hidrocarburos libres de oxígeno, tales como el acetileno C2H2 (etino), como fuente de carbono. Los hidrocarburos se inyectan en la cámara del horno, generando una presión de unos pocos milibares. Se recomienda el uso de acetileno, ya que proporciona una carburación homogénea incluso en formas complejas, tales como orificios e incluso agujeros ciegos.
Una vez obtenido el perfil de carbono deseado, las piezas se templan. En la mayoría de los casos, tras el LPC se aplica el temple por gas a alta presión (HPGQ), utilizando presiones de hasta 20 bares de nitrógeno o helio.
Carburizado a Baja Presión (LPC)
Al combinar la carburación a baja presión (LPC) con el temple por gas a alta presión (HPGQ), el proceso ofrece las siguientes ventajas en comparación con la carburación por gas tradicional combinada con el temple en aceite:
- Excelente homogeneidad de carburación, incluso para componentes de forma compleja.
- Evitar la oxidación intergranular (IGO) y la oxidación superficial.
- Superficies de las piezas limpias tras el tratamiento térmico; no es necesario lavar las piezas.
- Proceso respetuoso con el medio ambiente (bajo consumo de recursos; sin eliminación de aceites, residuos de baños de sales ni residuos de detergentes).
- Potencial para reducir la distorsión por tratamiento térmico (cambios no deseados en la geometría de la pieza —en forma y tamaño— durante el tratamiento térmico).
Todos los aceros estandarizados para cementación —tales como el 4120, 4320, 5120, 5130, 52100, 8625, 9310, 18CrNi8, 20MnCr5, 27MnCr5, 18CrNiMo7-6, 8620 (para piezas pequeñas) y 16MnCr5 (para piezas pequeñas)— pueden ser tratados mediante LPC y HPGQ. La dureza del núcleo tras el tratamiento dependerá, naturalmente, de la geometría de los componentes tratados y de la templabilidad del grado de acero seleccionado.
En caso necesario, los componentes pueden protegerse mecánicamente de forma parcial frente a la carburación durante el proceso LPC —por ejemplo, si es preciso mantener blandas las roscas—. De este modo, se pueden evitar costosas operaciones posteriores de mecanizado en duro.
Industrias relacionadas
Automotor
El tratamiento térmico es esencial en la industria automotriz para mejorar la resistencia, la resistencia al desgaste y la vida a la fatiga de componentes críticos, tales como engranajes, ejes, rodamientos y elementos de fijación.
Aeroespacial
En las aplicaciones aeroespaciales, el tratamiento térmico mejora las propiedades mecánicas, al tiempo que cumple con estrictos requisitos de resistencia, peso y fiabilidad.
Industria general
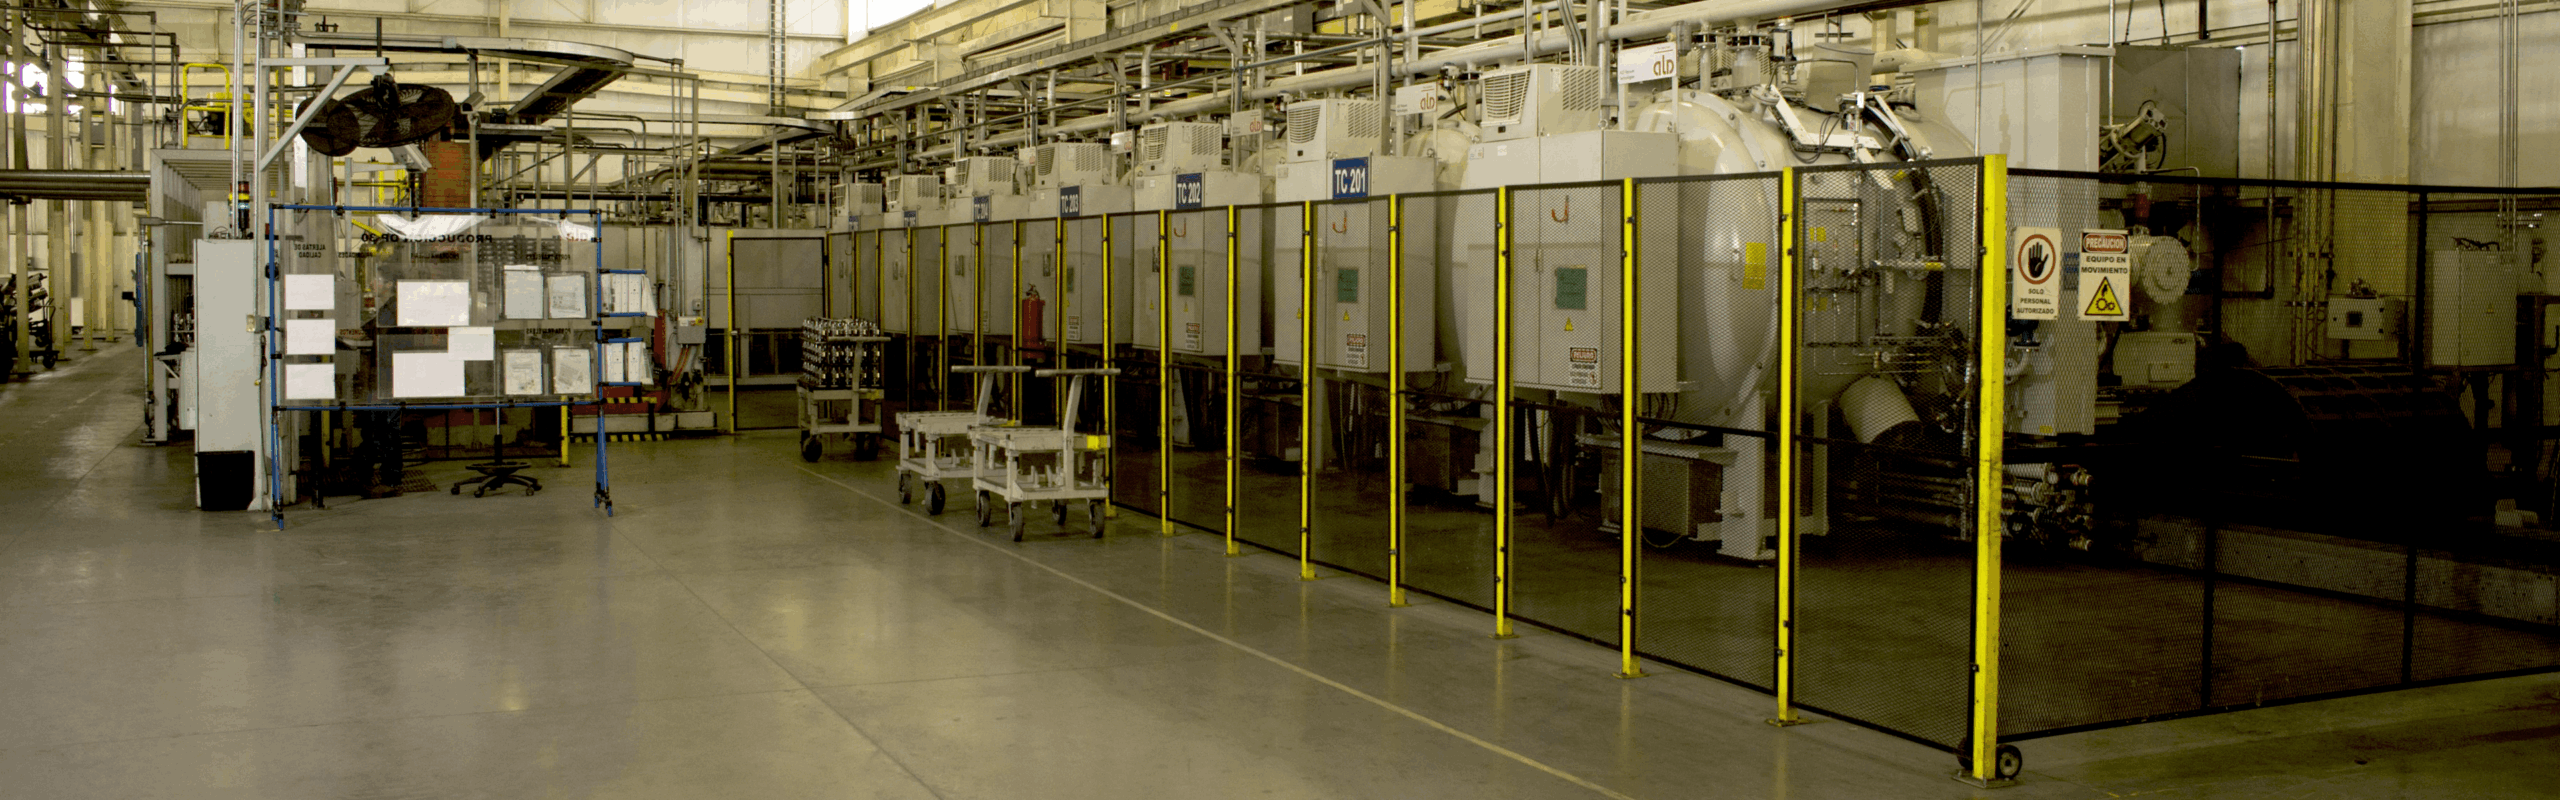
El tratamiento térmico confiere a los componentes industriales generales una mayor durabilidad, resistencia al desgaste y consistencia del material.
Herramentales y troqueles
Para la industria de herramientas y troqueles, el tratamiento térmico es fundamental para lograr una dureza, tenacidad y estabilidad dimensional precisas.
Médica
En la industria médica, el tratamiento térmico mejora la resistencia, la resistencia a la corrosión y el comportamiento ante la fatiga de los componentes de precisión utilizados en instrumentos quirúrgicos y dispositivos médicos.
Energía y minería
El tratamiento térmico es vital en los sectores energético y minero para mejorar la tenacidad, la resistencia al desgaste y la resistencia a la fatiga y al impacto.
Ubicaciones de procesos
¿Alguna pregunta? Contáctenos directamente o seleccione una ubicación de procesamiento cerca de usted.
¿Por qué elegir servicios de tratamiento térmico?
Descubra cómo HTS puede ayudar a su negocio.
Experiencia en la que puede confiar
Basados en años de experiencia comprobada, ofrecemos soluciones en las que puede confiar. Nuestra experiencia garantiza una calidad constante y resultados medibles.
Rendimiento alto
Ofrecemos soluciones de alto rendimiento diseñadas para lograr la máxima eficiencia. Impulsados por la innovación, le ayudamos a lograr más, y más rápido.
Empresa global
Operamos a nivel mundial, aportando perspectivas locales con alcance global. Dondequiera que se encuentre, nuestra red está lista para respaldar su éxito.
Sostenibilidad
Comprometidos con prácticas sostenibles, creamos valor con responsabilidad. Nuestras soluciones equilibran el rendimiento con el impacto ambiental a largo plazo.